En
Diametrul ecartamentului sârmei este una dintre acele măsurători care arată simplu pe o fișă de specificații și apoi provoacă argumente la nivelul fabricii. Numărul ecartamentului imprimat pe o bobină, un program de desen sau o fișă de date a terminalului rar vă spune dimensiunea reală în milimetri sau inci. Acest ghid conectează punctele: ce înseamnă cu adevărat AWG, cum se schimbă diametrul de la un pas de ecartament la altul, unde standardul nu mai este util și cum producătorii de cabluri păstrează acel diametru sub control de la tija de cupru la conductorul finit.
Ce diametru măsoară de fapt
Ecartamentul este un standard. Diametrul este un fapt fizic. Sistemul American Wire Gauge, de obicei scurtat la AWG, definește diametrele firelor rotunde, solide, neferoase, conducătoare de electricitate. Când cineva întreabă despre „diametrul ecartamentului sârmei”, în mod normal dorește dimensiunea fizică din spatele unui anumit număr de ecartament, exprimată în inci sau milimetri.
Primul lucru de clarificat este la ce diametru te referi. Un conductor solid are un diametru. Un conductor cu toroane are două: diametrul fiecărei toroane individuale și diametrul total al fasciculului completat. Un fir izolat adaugă un al treilea: diametrul exterior al produsului finit, inclusiv izolația, ecranarea și mantaua. Aceste valori pot diferi cu câțiva milimetri chiar și atunci când numărul indicatorului rămâne același.
În achiziție și producție, această distincție contează. Un conductor gol de 22 AWG și un fir finisat de 22 AWG nu sunt interschimbabile. Una este o dimensiune de cupru; celălalt este un cablu care trebuie să se potrivească cu un terminal, o conductă sau o cavitate de conector.
Cum se transformă numerele AWG în diametre
AWG funcționează pe o scară logaritmică. Fiecare treaptă de trei numere de ecartament înjumătăţeşte aproximativ aria secţiunii transversale, iar fiecare treaptă de şase numere de ecartament înjumătăţeşte aproximativ diametrul. Trecerea de la un număr mai mare la un număr mai mic înseamnă un fir mai gros: 14 AWG este mai mare decât 18 AWG, iar 4/0 AWG este mult mai mare decât ambele.
Sistemul are două puncte de ancorare. 36 AWG este definit ca 0,005 inchi, iar 0000 AWG este definit ca 0,4600 inchi. Între ele, raportul dintre dimensiunile consecutive este de aproximativ 1,1229 în diametru și aproximativ 1,261 în suprafață. Relația poate fi scrisă astfel:
Diametrul în inci = 0,005 × 92 (36 − AWG) / 39
Odată ce aveți un diametru, zona urmează din formula cercului. De aceea, aceeași diagramă de referință poate afișa diametrul, suprafața circulară mil și rezistența pe unitate de lungime - sunt trei vederi ale aceleiași geometrii.
| AWG | Diametru (mm) | Diametrul (in) | Utilizare tipică |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Alimentatoare mari |
| 2 | 6.544 | 0.2576 | Cablu de intrare de serviciu |
| 6 | 4.115 | 0.1620 | Range și hrănitori |
| 10 | 2.588 | 0.1019 | circuite de 30 A |
| 12 | 2.053 | 0.0808 | 20 A circuite de ramură |
| 14 | 1.628 | 0.0641 | 15 A circuite de iluminat |
| 18 | 1.024 | 0.0403 | Cablu de control și de fixare |
| 22 | 0.6438 | 0.0253 | Electronică și semnale |
| 28 | 0.3200 | 0.0126 | Date cu curent redus |
| 36 | 0.1270 | 0.0050 | Instrumentare fină |
De ce diametrul contează mai mult decât eticheta de măsurare
Două fire pot împărtăși același număr de calibre și se pot comporta diferit dacă diametrele lor reale se află la capetele opuse ale benzii de toleranță. Rezistența crește pe măsură ce diametrul scade, deoarece rezistența este invers proporțională cu aria secțiunii transversale. Un conductor care este puțin sub dimensiunea va funcționa mai încălzit, va scădea mai multă tensiune și va consuma mai multă energie pe termen lung.
Diametrul controlează și potrivirea. Terminalele de sertizare, conectorii de deplasare a izolației, presetupele și conductele sunt toate proiectate în jurul unei game de dimensiuni specifice. Un fir care este nominal de 12 AWG, dar măsoară mai aproape de 13 AWG poate trece un test de tracțiune și totuși eșuează o inspecție dimensională.
Pentru producătorul de cabluri, problema continuă în aval. Matrița de extrudare care formează izolația trebuie să fie potrivită cu diametrul conductorului real, nu cu ecartamentul nominal. Dacă conductorul ajunge sub dimensiune, peretele de izolație devine mai gros decât este specificat; daca ajunge peste dimensiune, peretele se subtiaza. În orice caz, cablul finit poate cădea în afara propriei toleranțe.
Sârmă torsionată: același ecartament, diametru diferit
Conductoarele cu toroane complică imaginea deoarece au atât un diametru al firului, cât și un diametru total. Un conductor spiralat de 12 AWG poate folosi 19 fire de ecartament mai mic sau 7 fire de una mai mare, iar ambele construcții pot fi numite 12 AWG. Diametrul total al fasciculului finit este mai mare decât un conductor solid de același ecartament, în timp ce suprafața totală a cuprului rămâne aproape de valoarea nominală.
Tipul de construcție contează și el. Conductoarele grupate sunt libere și flexibile. Conductoarele cu toroane concentrice sunt mai ordonate. Conductoarele compactate și comprimate sunt laminate sau trase după torsionare pentru a reduce diametrul total și a crea o suprafață mai netedă. De aceea, două cabluri cu etichete de calibre identice pot avea diametre exterioare vizibil diferite.
Cum se măsoară cu precizie diametrul ecartamentului firului
Pentru un conductor solid gol, un micrometru calibrat este încă cel mai simplu instrument. Îndepărtați izolația cu grijă, îndepărtați orice spărturi sau bavuri și măsurați peste conductor în trei puncte distanțate de-a lungul lungimii sale. Rotiți firul între măsurători pentru a observa ovalitatea. Luați media și comparați-o cu graficul de măsurare, mai degrabă decât să aveți încredere într-o singură citire.
Pentru firele fine sub aproximativ 30 AWG, un micrometru manual poate zdrobi conductorul sau poate citi inconsecvent. Un comparator optic sau un indicator de diametru laser fără contact este o alegere mai bună. Calibrele laser funcționează și pe sârmă în mișcare, ceea ce le face utile pentru monitorizarea inline în timpul tragerii, recoacerii și extrudarii.
Temperatura și tensiunea contează mai mult decât se așteaptă majoritatea oamenilor. Cuprul se extinde cu căldură, iar un fir sub tensiune poate citi puțin mai mic decât în repaus. Pentru inspecția de intrare, lăsați proba să se stabilizeze la temperatura camerei și măsurați-o într-o stare relaxată.
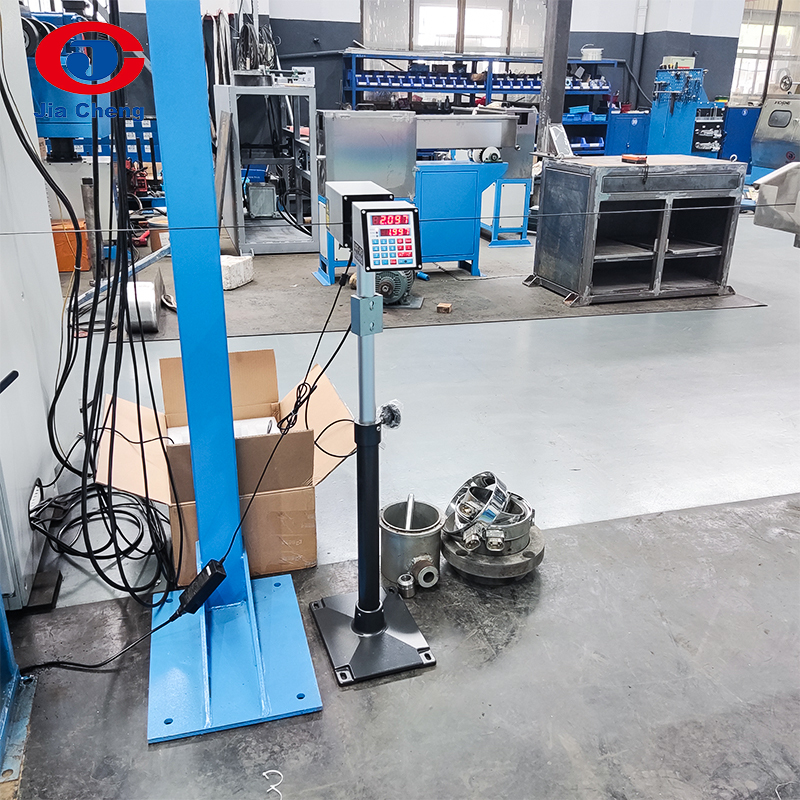 Diametrul LGD-25 pentru măsurarea sârmelor și cablurilor Util pentru verificarea diametrelor sârmei și cablurilor după etapele de tragere, cu un interval de 0,100–25,000 mm. Vizualizare produs →
Unde este creat diametrul: de la tijă la ecartamentul final
Diametrul ecartamentului firului nu este stabilit de o singură mașină. Este rezultatul unei secvențe care începe cu tijă de cupru sau aluminiu și se termină cu un conductor finit. Mașinile de spart tije duc tija de 8 mm până la aproximativ 3 mm sau 4 mm în câteva treceri. Mașinile de desenat intermediar și fin continuă reducerea prin matrițe din ce în ce mai mici, iar un recoacetor în linie restabilește ductilitatea pe care o îndepărtează prelucrarea la rece.
Fiecare matriță modifică diametrul, astfel încât uzura matriței, calitatea lubrifiantului și viteza capstanului apar toate în măsurarea finală. O matriță uzată produce un conductor supradimensionat. Un capstan care alunecă sau un recoacetor instabil pot crea variații de diametru pe lungimea unei bobine, ceea ce este mult mai greu de detectat decât un singur punct în afara toleranței.
După tragere, eșuare și îmbinare se determină diametrul total al fasciculului conductor. Extrudarea adaugă apoi izolație și straturi de manta în jurul acelui pachet. În fiecare etapă, diametrul anterior devine punctul de plecare pentru următorul proces, motiv pentru care o mică eroare la începutul liniei tinde să crească mai degrabă decât să dispară. A tijă de cupru la linia de producție de sârmă finită este conceput ca un lanț continuu tocmai din acest motiv.
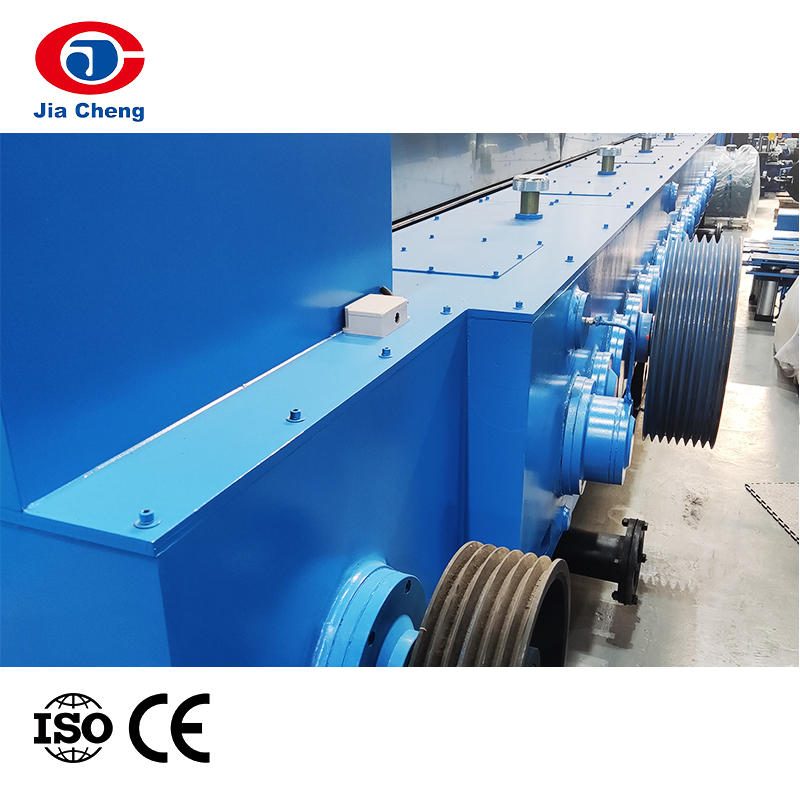 Mașină de defalcare a tijei de cupru LHT450 pentru linii de sârmă Atrage tija de cupru de la 8 mm până la 1,2–4,0 mm într-o linie continuă cu recoacere și preluare cu bobină dublă. Vizualizare produs →
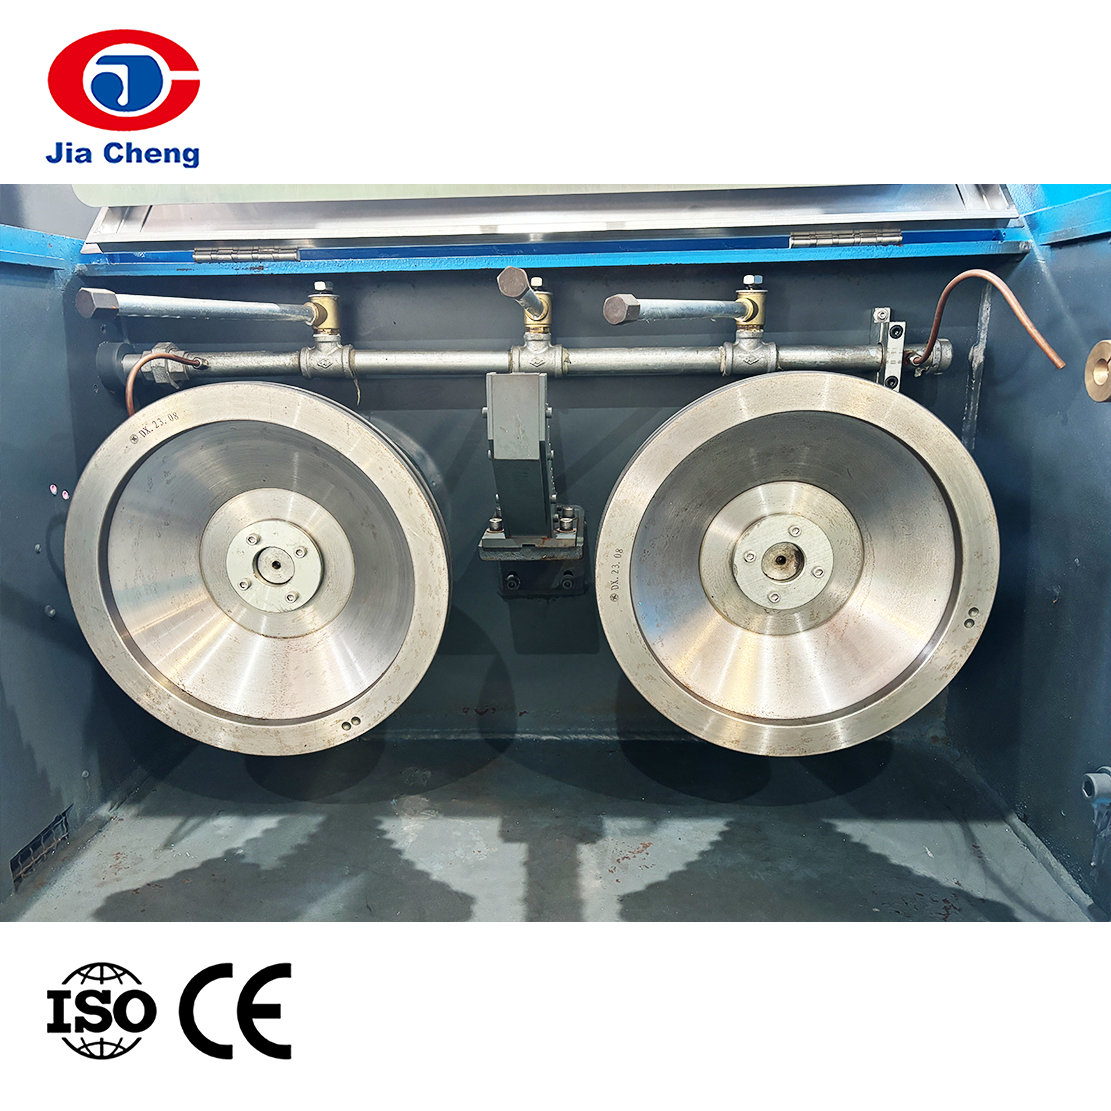 Mașină de trefilare fină cu recoacere în linie pentru sârmă de cupru Combină tragere și recoacere pe o singură linie pentru sârmă de cupru, suportând două fire și viteze de până la 1800 m/min. Vizualizare produs →
Dacă comparați echipamentele de desen, ghidul nostru practic cum să alegi o mașină de trefilat cu sârmă de cupru trece prin întrebările care contează cel mai mult: dimensiunea tijei de intrare, intervalul de ecartament finit, numărul de fire, cerințele de recoacere și toleranța pe care o poate accepta procesul din aval.
Greșeli obișnuite la citirea unui diagramă cu ecartamentul firelor
- Confuză diametrul conductorului cu diametrul total al cablului. Valoarea graficului se referă de obicei la metal, nu la firul finit.
- Sisteme de măsurare a amestecului. Calibrele AWG, SWG și metrice folosesc scale diferite, iar același număr poate însemna dimensiuni foarte diferite.
- Aplicarea valorilor conductoarelor solide la sârmele toroane. Mănunchiul de șuvițe este în mod normal puțin mai mare decât diametrul solid echivalent.
- Rotunjirea prea devreme. Conversia de la inci la milimetri și apoi rotunjirea poate deplasa un conductor limită din toleranță.
- Ignorând banda de toleranță. Un diametru nominal este o țintă, nu o garanție; intervalul acceptabil este ceea ce contează de fapt.
O scurtă listă de verificare înainte de a specifica sau de a comanda
- Decideți dacă aveți nevoie de diametrul conductorului, diametrul firului sau diametrul cablului finit.
- Confirmați sistemul de măsurare și unitățile utilizate de furnizorul sau standardul dvs.
- Verificați intervalul de toleranță, nu doar valoarea nominală.
- Pentru sârmă cu toroane, notați numărul de fire, ecartamentul și tipul de construcție.
- Verificați dacă diametrul specificat se potrivește terminalului, conductei sau conectorului pe care intenționați să îl utilizați.
- Pentru ciclurile de producție, confirmați cum va fi măsurat diametrul și cât de des va fi înregistrat.
Diametrul ecartamentului firului este în cele din urmă o variabilă de fabricație, nu doar un număr de referință. Diagrama vă oferă ținta, dar matrițele de desen, setările de recoacere, configurația de torsionare și sculele de extrudare decid dacă firul aterizează de fapt pe acea țintă. La Jiacheng, am petrecut ani de zile construind echipamente pentru fiecare etapă a acelui lanț, de la defalcarea tijei și trefilarea fină până la recoacere, eșuare, extrudare și testare. Dacă rezolvați o problemă cu diametrul pe linia dvs., suntem bucuroși să discutăm despre proces cu dvs. și să vă ajutăm să găsiți punctul de plecare potrivit.