En
Grosimea peretelui este primul număr pe care o linie de extrudare trebuie să îl controleze și este, de asemenea, primul parametru care variază atunci când operatorii ajustează manual viteza de tragere, viteza șurubului sau temperatura capului. Pe un cablu de 600 V cu un perete izolator de 1,0 mm, o excentricitate de 0,05 mm poate tăia peretele minim la 0,85 mm. Acest lucru este suficient pentru a eșua un test de rezistență la curent alternativ, chiar dacă grosimea medie pare corectă. Acesta este locul în care automatizarea procesului de extrudare pentru componentele electrice își câștigă randamentul.
Automatizarea mută decizia din mâinile operatorului la un controler în buclă închisă. Odată ce linia rulează, sistemul ajustează în mod continuu viteza șurubului, rata de extragere și presiunea traversei, astfel încât diametrul măsurat și capacitatea să rămână într-o fereastră strânsă. Rezultatul este un produs care trece testarea dielectrică mai fiabil și un proces care utilizează mai puțin polimer decât o linie reglată manual.
Ce controlează de fapt automatizarea într-o linie de extrudare a cablurilor
Este ușor să ne gândim la automatizarea extrudarii ca la simpla adăugare a unui PLC la panoul electric. În practică, o linie modernă de extrudare a componentelor electrice utilizează mai multe bucle de control independente care se sincronizează în jurul unei referințe de viteză principală.
Temperatura și presiunea de topire
Butoiul unui extruder este împărțit în patru până la șase zone de încălzire, fiecare cu propriul termocuplu și controler PID. Într-o linie bine reglată, abaterea de la punctul de referință rămâne în ±1,5°C. Când abaterea urcă peste ±5°C, fluxul de topire se modifică suficient pentru a produce o modificare vizibilă a diametrului exterior. Automatizarea menține abaterile zonei mici și urmărește presiunea capului, care este indicatorul real al vâscozității topiturii.
Viteza șurubului, Viteza liniei și Feedback
Șurubul asigură puterea de topire, iar unitatea de extragere determină viteza liniară a cablului. Într-o linie automată, sistemul de control calculează raportul din feedbackul diametrului și ajustează mai întâi viteza șurubului, în timp ce tragerea menține constantă viteza liniei. Acest lucru minimizează timpul dintre o abatere a diametrului și o corecție. Un indicator de diametru optic și un senzor de capacitate sunt cele mai comune două dispozitive de feedback. Semnalul de capacitate este util în special pentru PE spumat, unde indică raportul de expansiune mai bun decât numai diametrul.
Raportul stratului de coextruziune
Când un cablu are o structură cu două sau trei straturi, fiecare strat are propriul extruder. Raportul dintre straturi trebuie menținut stabil pentru a evita un loc uscat la interfață. Automatizarea controlează viteza fiecărui șurub în raport cu viteza liniei principale, folosind alimentatoare gravimetrice sau celule de sarcină pe buncăre pentru a măsura greutatea polimerului în timp real.
Materialele și toleranțele care fac extrudarea electrică diferită
Extrudarea unui profil de plastic pentru un cadru de fereastră și extrudarea izolației de sârmă arată similar, dar aplicația componentelor electrice impune limite mult mai stricte asupra produsului final. Pentru cablurile reglementate de IEC 60502-1, UL 44 sau GB/T 12706, grosimea minimă a izolației este un element de inspecție obligatoriu. Liniile automate mențin grosimea medie a peretelui mai aproape de valoarea nominală, ceea ce înseamnă că este necesar mai puțin polimer pentru a garanta minimul. În practică, acest lucru se traduce adesea într-o economie de material de 3% până la 7% asupra stratului de izolație.
| Material | Cerință dielectrică cheie | Provocarea automatizării |
|---|---|---|
| PVC | Rezistenta stabila de izolare la 70°C | Fereastră largă de procesare, dar acumularea de degradant afectează presiunea capului în timp |
| XLPE | Absorbție foarte scăzută de umiditate și rezistență mare la rupere | Etapa de reticulare necesită o coordonare precisă a temperaturii de topire și a vitezei liniei |
| Spumă PE | Constantă dielectrică scăzută pentru transmisia de date de mare viteză | Vacuum și injecția de gaz au nevoie de feedback rapid bazat pe capacități |
| Cauciuc siliconic | Rezistență la temperaturi ridicate pentru cablurile EV și aparate | Topitură moale cu rezistență scăzută la tracțiune; tensiunea de tragere trebuie controlată strâns |
| teflon | Rezistență dielectrică și chimică excelentă | Gazele reziduale corozive și vâscozitatea ridicată la topire necesită un șurub și un design rezistent la coroziune |
Fiecare material împinge strategia de automatizare într-o direcție diferită. Pentru PVC și XLPE, stabilitatea temperaturii și reglarea vitezei liniei sunt prioritățile principale. Pentru PE spumat, controlerul trebuie să reacționeze la deplasarea capacității în câteva secunde. Pentru silicon și teflon, vâscozitatea se modifică atât de mult de-a lungul cilindrului, încât reglarea pe partea de presiune devine mai importantă decât reglarea pe partea de temperatură.
Ce să căutați atunci când cumpărați o linie automată de extrudare
Decizia de a investi într-o linie automatizată ar trebui să fie determinată de costul deșeurilor și al reprelucrării, nu de produsele cosmetice ale panoului de control. Dacă o linie produce 1.000 km de cablu pe an și respinge 2% din acesta din cauza deviației peretelui de izolație, reclamând că 2% cu control în buclă închisă plătește o mare parte din costul de capital al modernizării unui extruder modern.
La evaluarea unui furnizor contează cel mai mult următoarele puncte.
- Controlul diametrului în buclă închisă ar trebui să utilizeze cel puțin două axe de măsurare, astfel încât excentricitatea să fie vizibilă în timp ce cablul este încă în mișcare.
- PLC-ul ar trebui să înregistreze variabilele de proces în fiecare secundă și să păstreze datele pentru cel puțin o tură de producție. Acest lucru face posibilă urmărirea unei probleme de calitate până la o anumită modificare a vitezei.
- Crucea și șurubul ar trebui să se potrivească cu familia de polimeri pe care o procesați. O traversă proiectată pentru spumă PVC nu va produce un strat semiconductor uniform pe o linie XLPE.
- Structura alarmei ar trebui să fie bazată pe deriva. Un avertisment atunci când presiunea de topire deviază cu mai mult de 8% de la media de funcționare poate preveni deteriorarea traversei înainte de o oprire completă.
Viteza este, de asemenea, o reamintire a motivului pentru care automatizarea nu este negociabilă. La 200 m/min, cablul se mișcă mai mult de 3 m în fiecare secundă. Un controler cu buclă închisă reacționează în milisecunde, în timp ce un operator care întinde mâna spre un buton lasă să treacă câțiva metri de cablu nespecificat.
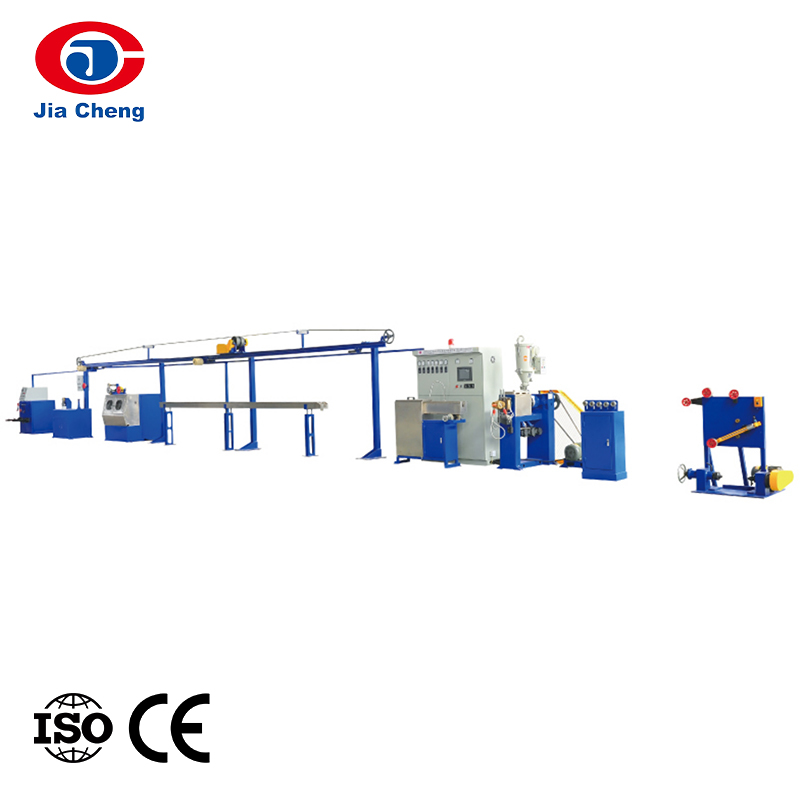
Pentru o linie de izolație primară care rulează PVC, PE sau XLPE, o linie de producție de izolație de sârmă de mare viteză cu un dulap de control integrat și feedback de diametru este punctul de plecare tipic.
 Linie de producție de izolație de sârmă de mare viteză pentru fire de miez Această linie integrează preîncălzirea, extrudarea și răcirea cu control precis, asigurând grosime uniformă a izolației și concentricitate ridicată pentru firele de miez din PVC, PE sau XLPE, făcându-l ideal pentru sarcinile de izolație primară. Vizualizare produs →
Dacă structura cablului dumneavoastră utilizează straturi distincte din punct de vedere electric, controlul raportului straturilor devine factorul decisiv. O linie de producție de coextruziune cu straturi duble sau triple menține fiecare extruder sincronizat în jurul unei referințe de viteză principală.
 Linie de producție de coextrudare cu straturi duble sau triple Cu extrudere sincronizate și referință de viteză principală, această linie asigură un control precis al raportului de straturi pentru cablurile multistrat, esențial atunci când diferite materiale trebuie să fie coextrudate cu precizie. Vizualizare produs →
Pentru extrudarea finală a tecii și a mantalei, prioritățile se schimbă. Extrudarea învelișului este de obicei mai groasă și mai grea, așa că tensiunea de transport contează mai mult decât capacitatea. O mașină de extrudare pentru manta de cablu construită în jurul unui șurub cu deviație redusă și a unei unități robuste de transport este instrumentul potrivit.
 Masina de extrudare a mantalei de cablu pentru extrudarea jachetei Construită cu un șurub cu deviație redusă și o unitate robustă de transport, această mașină se ocupă de materiale mai groase de manta, menținând grosimea constantă a peretelui pentru protecția finală a cablului. Vizualizare produs →
Nu ignora conductorii pe care îi introduci în extruder
Fiecare decizie de automatizare a liniei de extrudare poate fi subminată de un conductor instabil. Dacă firul de cupru care intră în traversă are un diametru variabil sau o alungire neregulată, grosimea peretelui va fluctua în continuare, indiferent cât de strâns sunt reglate buclele de control al extrudarii.
Consistența trefilării afectează aria secțiunii transversale a conductorului și rezistența acestuia. O variație de 1% a diametrului firului modifică aria conductorului cu aproximativ 2%. De aceea, fabricile de cabluri care investesc în automatizarea extrudarii își înstrâng de obicei și procesul de tragere din amonte. Dacă încă evaluați o nouă linie de desen, merită înțeles modul în care o mașină de spart tije gestionează tensiunea , deoarece variația tensiunii în timpul tragerii este o sursă comună de inconsecvență a elongării conductorului.
Relația dintre calitatea desenului și stabilitatea extrudarii este una dintre cele mai rentabile îmbunătățiri disponibile pentru un producător de cabluri. Un conductor stabil reduce cantitatea de material care trebuie adăugată la izolație doar pentru a îndeplini cerințele minime ale peretelui.
Ce înseamnă asta pentru etajul tău de producție
Automatizarea procesului de extrudare a componentelor electrice nu este o singură decizie de cumpărare. Este o combinație de control al temperaturii în buclă închisă, sincronizare cu șuruburi și tragere, feedback de la senzorii de diametru și capacitate și reglaj specific materialului. Avantajul corectării tuturor celor patru este un produs care trece în mod constant testele dielectrice și un nivel de producție care risipește mai puțin polimer.
Cel mai practic punct de pornire este măsurarea ratelor actuale de deșeuri și reprelucrare. Apoi identificați linia cu cel mai mare volum și începeți cu un diametru în buclă închisă și un controler de viteză a liniei pe acea linie. Pe măsură ce echipa operatorului câștigă încredere, adăugați feedback de capacitate pentru liniile de spumă, controlul raportului de straturi pentru liniile de coextruziune și înregistrarea datelor pentru a sprijini auditurile de trasabilitate.
Dacă înlocuiți un extruder existent sau construiți o nouă linie de la un singur furnizor, merită să vă întrebați dacă sistemul de control, designul șurubului, capul transversal și unitatea de transport au fost proiectate ca un singur sistem. Liniile de extrudare prezentate în cardurile de produse de mai sus sunt construite de Jiangsu Jiacheng Technology având în vedere această abordare integrată.